溶接のアンダーカットはなぜ起きる?原因・JIS基準と疲労破壊を防ぐ補修術
溶接ビードの止端部に沿って母材が溝状に掘れ、金属が十分に満たされないまま残る現象――それが「アンダーカット」です。溶接作業に従事する技術者であれば誰もが一度は直面する代表的な溶接欠陥ですが、その危険性を「わずかな溝」と軽視することは許されません。アンダーカットは構造物の断面積を減少させるだけでなく、重大な応力集中を招き、最悪の場合は突発的な疲労破壊や脆性破断を引き起こす引き金となるためです。
構造物の安全基準がより厳格化された2026年現在、非破壊検査技術の高度化に伴い、現場での外観品質に対する判定の目は一段と厳しさを増しています。なぜアンダーカットは生じるのか、防ぐためには溶接電流や運棒速度をどう制御すべきなのか。本稿では、力学的メカニズムからJIS規格の許容判定ライン、さらには現場で直ちに役立つ具体的な補修プロセスまで、専門的知見と現場のリアルな証言を交えて徹底解説します。
📌 【この記事の重要ポイントまとめ】
- 要点1:アンダーカットの主因は過大な溶接電流と過速な運棒であり、ビード止端部の溝が深刻な応力集中源となって疲労破壊を誘発する。
- 要点2:JIS規格では構造重要度に応じて深さ0.5mm〜1.0mm未満などの厳格な許容基準が定められており、外観検査での見逃しは許されない。
- 要点3:単純な上塗り肉盛り補修は溶込み不良を呼ぶため厳禁であり、溝のグラインダー除去と適切な予熱・再溶接の手順遵守が必須である。
【徹底解剖】溶接のアンダーカットはなぜ起きる?強度低下と疲労破壊を招く力学的メカニズム
溶接欠陥の中でも発生頻度が高いアンダーカットですが、その発生プロセスには明確な物理的背景が存在します。溶接アンダーカット原因の根底にあるのは、アーク熱による母材の過剰な溶融と、溶加材(溶融金属)の供給不足のアンバランスです。アークの強い掘削力によって母材の開先エッジや止端部が急激にえぐり取られた際、ビード表面の表面張力や凝固速度が追いつかず、溶融池の外側に溝が取り残されることで生じます。
力学的な観点から見れば、アンダーカットが真に恐ろしいのは単なる板厚の減少ではありません。構造力学において最も警戒される「切欠き(ノッチ)効果」が止端部に直接形成される点にあります。荷重や曲げモーメントが作用した際、その鋭利な溝の底部に応力が極端に集中します。その結果生じるのが、アンダーカット強度低下疲労破壊です。引張強度の低下はもちろんのこと、繰り返し応力を受ける橋梁や産業機械、プラント配管などの重要構造物では、計算上の設計耐用年数を迎える前に、溝の底から微細な疲労亀裂が進行して構造崩壊へ直結する危険性を孕んでいます。
一般社団法人日本溶接協会の技術指針や学術研究データによると、ビード止端部に深さ1.0mmのアンダーカットが存在する場合、疲労強度は健全部と比較して30%〜50%以上低下することが報告されています。目視ではミリ単位の浅い窪みに見えても、材料内部では破滅的な応力勾配が生まれている事実を認識しなければなりません。

【比較検証】混同しやすい「アンダーカット」と「オーバーラップ」の決定的な違い
溶接の外観検査現場において、ビード形状不良として頻繁に比較されるのが「アンダーカット」と「オーバーラップ」です。両者は外観上の特徴も、発生するプロセスも、さらには母材に及ぼす欠陥の性質も正反対に位置します。多種多様な溶接欠陥種類のなかでも、この2つの区別を曖昧にすることは正しい施工管理を妨げる元凶となります。
アンダーカットオーバーラップ違いを簡潔に言えば、「母材が掘れたまま溶融金属が不足している状態(アンダーカット)」か、「溶融金属が母材の上に溶け込まず垂れ下がっている状態(オーバーラップ)」かという点にあります。どちらもビード止端部に幾何学的な不連続面を形成しますが、対策としてのアプローチは全く異なります。
| 項目 | 詳細・数値データ | 一般的な基準・相場 | 編集部の見解・評価 |
|---|---|---|---|
| アンダーカット(Undercut) | 止端部の母材が溝状に溶落。深さ0.5mm〜1.5mm程度で顕在化しやすい。 | 高電流・高速運棒・過大なアーク長が原因。JISでは原則深さ制限あり。 | 強い引張荷重や繰り返し応力を受ける部位で最も致命的。即時補修が必須。 |
| オーバーラップ(Overlap) | 溶融金属が母材に融着せず覆い被さる。接触角が極端に鋭角(90度以上のオーバーハング)になる。 | 低電流・低速運棒・入熱不足が主因。多くの検査規格で「不合格(ゼロ容認)」とされる。 | 融合不良を伴うケースが多く、グラインダーによる切削・段差除去が不可避。 |
| 余盛過大(Excess Weld Metal) | ビード表面の盛り上がりが過剰。許容値は板厚に応じ通常2mm〜4mm以下。 | 運棒速度の遅れ、溶加材過多。コスト悪化と止端部応力集中を招く。 | 強度向上には寄与せず、むしろ止端部の角度を険しくして疲労特性を悪化させる。 |
【工法別の真相】被覆アーク・半自動・TIG溶接でアンダーカットが生じる特有の要因
アンダーカットは特定の工法だけで起きる現象ではありません。しかし、使用する熱源やシールド方式によって、その引き金となる物理条件は異なります。ここでは現場で主流の3つの工法別に、発生メカニズムを深掘りします。
1. 被覆アーク溶接(SMAW):棒角度とアーク長の乱れ
手棒と呼ばれるアーク溶接アンダーカットの典型例は、溶接棒を母材から離しすぎる「アーク長の過長」です。アーク長が伸びるとアーク電圧が上昇してアーク柱が広がり、母材を余計に溶かし込む一方で、溶着速度が低下します。さらに、運棒時の棒角度を寝かせすぎると前方に強い吹き付けが発生し、止端部の金属が後方へ押し流されて溝となって固まります。
2. 半自動溶接(MAG/MIG/CO2):高溶着・高電流下のウィービングミス
生産現場の主役である半自動溶接アンダーカット理由として最も多いのが、生産性を追い求めるあまり設定した溶接電流適正値アンダーカット逸脱です。大電流で溶融池を大きく広げた状態において、ウィービングの折り返し点(両端)での停止時間が短すぎると、溶融金属が止端部に充填されず中央に引き寄せられてしまいます。また、前進法(トーチを進行方向に傾ける構え)を取りすぎると、溶融池がアークに先行して母材をえぐり、溝が残る原因となります。
3. TIG溶接(GTAW):入熱過多とフィラーロッド供給の遅れ
美観と精密さが要求されるTIG溶接アンダーカット対策では、熱制御と溶加棒の協調動作が命運を分けます。TIG溶接ではアーク自身が母材を溶かす力に特化しているため、溶接トーチを止端部に当てたまま溶加棒の差し込みがワンテンポ遅れると、母材が瞬時に熱で溶け落ちて溝が刻まれます。特にステンレス鋼やチタンなど熱伝導率が低く溶融池が流動しにくい金属では、トーチの揺動ピッチと棒送りの同期が狂うだけで、連続的なアンダーカットへと発展します。

【2026年最新基準】JIS規格に見るアンダーカット許容基準と溶接外観検査判定の現場リアル
製品の出荷や構造物の供用可否を左右するのが、JIS(日本産業規格)に基づく溶接外観検査判定基準です。製造現場では「爪が引っかかるかどうか」といった職人の感覚的指標が語られる場面もありますが、公的規格では明確に数値化されたアンダーカット許容基準JISが適用されます。
例えば、代表的な鉄骨溶接構造物の基準である「JIS Z 3104(放射線透過試験)」や建築鉄骨溶接の判定基準、および「WES(日本溶接協会規格)」の等級区分においては、一般的に以下のような厳格な基準が定められています。
- 第1種(最も要求度の高い重要部):アンダーカットは原則として有害なものは皆無であることが求められ、許容される場合でも深さ0.3mm〜0.5mm未満かつ長さが極めて限定的であること。
- 第2種・一般構造部:深さ0.5mm以下であれば許容されるケースが多いが、深さが0.5mmを超え1.0mm以下に達する場合は、欠陥の連続長さが溶接線全長の10%以下などの厳しい制限が課される。
- 深さ1.0mm超:等級や構造物の種類を問わず、ほぼ全ての公的検査基準において即時「不合格」と判定される。
溶接検査員は、専用の「溶接ゲージ(アンダーカットゲージ)」をビード止端部に垂直に当て、針状のプローブを溝の最深部に差し込んで0.1mm単位で測定を行います。2026年現在のスマートファクトリーや高規格インフラ現場では、レーザー変位計を用いた3D光学スキャン検査が普及しており、熟練検査員の目視をすり抜けていた微細なアンダーカットもデジタルデータとして即座に不合格判定が下される時代へと移行しています。
【実態検証】「見た目は綺麗なのに不合格?」現場の職人が直面する落とし穴と心理的トラップ
「ビードの並びは均一で、表面の焼け色も完璧だったのに、検査でアンダーカットを指摘され全数補修になった」――大手重工メーカーの若手溶接士が現場手記で語ったこの告白は、製造現場に潜む典型的な落とし穴を如実に示しています。
SNSや職人のコミュニティで交わされるリアルな失敗事例を検証すると、アンダーカットの多くは技術的な未熟さだけでなく、作業者の「心理的焦り」や「体格的疲労」に起因していることが浮き彫りになります。
第一のトラップは、「溶接速度(スピード)への過信」です。現場では常にタクトタイムの短縮や納期遵守の圧力がかかります。「早くビードを引きたい」という意識が無意識のうちに運棒速度を速め、母材の熱影響部が溶融池によって満たされる前にアークを先へ進めてしまうのです。止端部でほんの0.5秒のタメを作る余裕が奪われることが、最大の欠陥誘因となります。
第二のトラップは、「遮光面の視界不良と溶融池の錯覚」です。遮光度(シェード番号)が現場の明るさや溶接電流に合っていない場合、作業者はアークの眩しさに惑わされ、ビードの中央部しか見えなくなります。止端部が母材をえぐり取っている瞬間を視認できていないため、本人は綺麗なビードを引いているつもりでも、実際には両脇に深い溝を彫り続けているという事態が頻発します。「見えないものは防げない」という溶接作業の原点が、ここにあります。
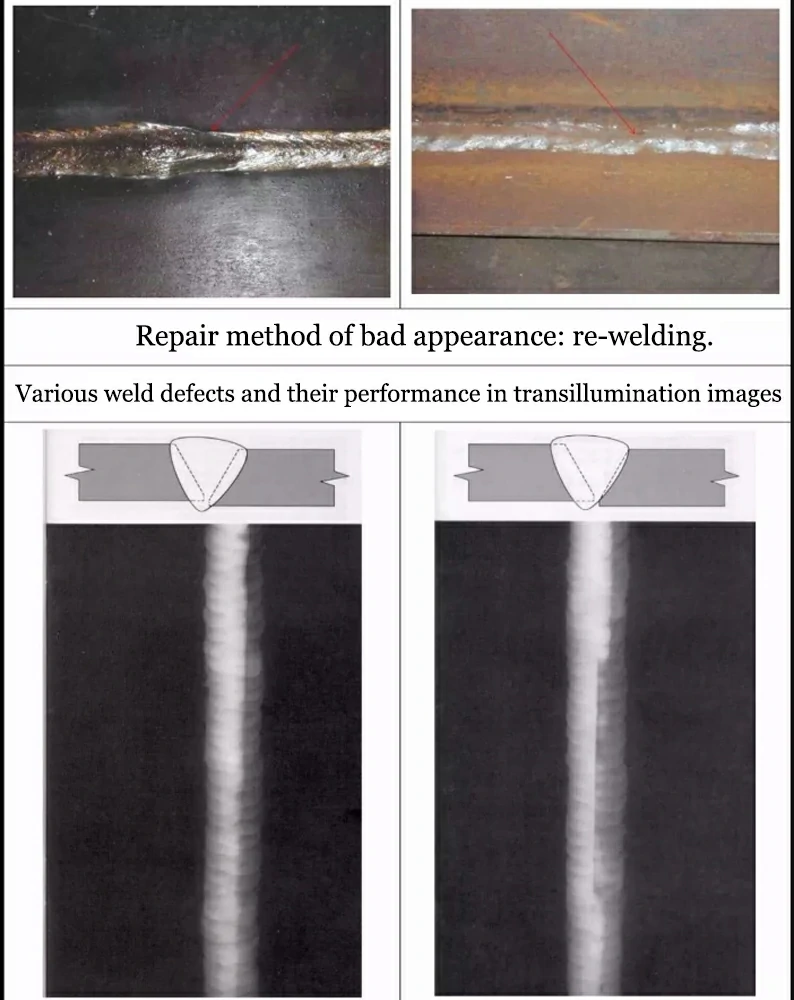
一般に知られていない盲点とネットの誤解|「あとで肉盛りすれば平気」が命取りになる理由
ネット上のQ&Aサイトや現場の俗説として、「アンダーカットなんて後から上からチョンと肉盛り溶接すれば直る」という言説が散見されます。しかし、金属組織学および非破壊検査の観点から言えば、この安易な発想こそが最も危険な誤解です。
アンダーカットの溝の底部には、微細なスラグ(溶滓)の巻き込みや酸化スケールが強固に付着しています。この下地処理を行わずに上からアークを出して溶加材を盛っても、アーク熱は溝の最深部まで確実に届きません。結果として、内部にスラグを閉じ込めたまま表面だけを覆い隠す「溶込み不良」や「融合不良」、さらには熱応力による「ビード下割れ」を誘発します。外見上は溝が消えて平坦に見えても、内部にはより凶悪な内部欠陥を埋め込むことになり、非破壊検査(超音波探傷試験・UTなど)で重大欠陥として検知される結末を迎えます。
確実なアンダーカット補修方法を実践するためには、以下の厳格なステップを踏まなければなりません。
- グラインダーによる溝の完全除去:アンダーカット部をディスクグラインダーで削り、溝の鋭角な底面を滑らかなアール形状(すり鉢状)へと均す。スラグや酸化被膜を完全に研削除去する。
- 浸透探傷試験(PT)による亀裂確認:高張力鋼や厚板溶接の場合、研削後にマイクロクラックが発生していないかをチェックする。
- 予熱の管理:母材の炭素当量や板厚に応じ、規定温度までバーナー等で予熱を行い、急冷による焼割れを防止する。
- 適正入熱での再溶接:細径の溶接材料を選択し、電流値を本溶接より10%〜15%程度下げた適正値で丁寧に肉盛りを行う。止端部での適切な保持時間を確保する。
- 仕上げグラインダー加工:余盛が過大にならないよう、母材表面と面一になるまで滑らかに仕上げ、応力集中の芽を摘み取る。
【プロの結論】再発を防ぐ適正条件の導き出し方と施工品質を守るチェックリスト
アンダーカットを根本から撲滅する溶接アンダーカット防止対策とは、職人の勘に頼る作業から、科学的・論理的な施工条件のコントロールへと意識をシフトさせることに他なりません。再発防止のために見直すべき重要ファクターは次の4点に集約されます。
第一に、「電流と速度の黄金比」の確立です。電流を上げれば溶込み深さは稼げますが、アンダーカットのリスクは指数関数的に跳ね上がります。板厚と継手形状に見合ったアンペア数(A)を溶接施工要領書(WPS)から逸脱させず、速度を上げて稼働率を補うのではなく、適切な積層パス数で健全な断面積を形成する設計判断が不可欠です。
第二に、「トーチ角度と狙い位置の固定」です。隅肉溶接であれば二等分面に対しトーチ角度を原則45度に保持し、下板と立板のどちらか一方にアークが偏らないようコントロールします。アークが一方の母材を舐めるように走ると、反対側の止端部に必ず溝が残ります。
第三に、「ウィービングにおける両端ホールドの身体化」です。両端で約0.5秒〜1.0秒静止し、溶融金属が母材の溶け込んだ凹みへ流れ込むのを視認してから反対側へ運棒するリズムを徹底してください。
【施工環境と技術者に応じた適性判断】
- 現在の施工方法を維持・改善すべき現場:自動溶接ラインのプログラミング条件見直しが可能な環境、溶接パラメータ(電流・電圧・速度)がデジタル記録されている工場。
- 抜本的な施工手順の変更・再教育が必要な現場:手溶接においてスピード偏重の評価基準が敷かれている現場、作業者の遮光マスクのメンテナンスが放置されている環境、アンダーカットをグラインダー研削せずに肉盛り補修することが常態化している組織。
【アンダー カット 溶接】に関するよくある質問(FAQ)
Q1:グラインダーで削るだけで、肉盛り溶接をせずに補修を完了しても良いケースはありますか?
A1:母材の必要設計板厚を担保できる範囲であれば、肉盛りを行わずグラインダーで止端部を滑らかに削り落とす「止端部研削処理」のみで合格となる場合があります。JISや建築鉄骨の基準では、板厚の減少が規定値以内(通常、母材板厚の5%以下または0.5mm以内などの制限)であり、溝の底部がR状(滑らかな円弧)に均されていることを条件に許容されます。ただし、設計上の余裕がない部位や厳密な耐圧部材では肉盛りが必須となります。
Q2:半自動溶接(CO2溶接)でシールドガスの種類を変えるとアンダーカットは減りますか?
A2:大いに改善する可能性があります。100%炭酸ガス(CO2)溶接はアークが粗く母材を強く掘削するためアンダーカットが生じやすい傾向があります。これに対し、アルゴンを80%混合した「マグガス(Ar 80% + CO2 20%)」を採用すると、アークが非常に安定してスプレー移行が容易になり、ビード止端部の馴染みが格段に良くなってアンダーカットの発生リスクを大幅に抑制できます。
Q3:DIYや初心者がアンダーカットを防ぐために、最初に見直すべき設定は何ですか?
A3:まずは「溶接電流を10〜20A下げること」と「アーク長を短く保つこと」の2点を徹底してください。初心者はアークが切れることを恐れて母材から溶接棒やトーチを離しがちですが、アーク長が伸びると電圧が上がり、母材の掘れ込みが急速に悪化します。母材に接触しない限界まで近づけ、落ち着いて溶融池の広がりを見ながら進めるだけで、アンダーカットの発生率は劇的に低下します。
まとめ:欠陥ゼロの溶接美を極めるために現場が踏み出すべき次の一歩
溶接におけるアンダーカットは、単なる表面上の傷や出来栄えの良し悪しにとどまらず、構造物の寿命と人命を脅かしかねない深刻な構造欠陥です。その発生メカニズムは、過大電流、運棒速度の乱れ、アーク長、トーチ保持角度といった極めて基本的な施工要素のズレに端を発しています。
2026年の溶接現場に求められているのは、「あとから直せばいい」という妥協を捨て、初弾のアークで欠陥を作らない再現性の高い管理体制です。日々の電流・電圧設定の再確認、遮光具を通した溶融池の確実な観察、そしてJIS許容基準への深い理解。これらの基本原則に立ち返り、科学的な視点でトーチを握ることこそが、真に強靭で信頼される溶接構造物を創り出す唯一の近道です。 (出典: アンダー カット 溶接(Yahoo!ニュース))
毎日更新されるトレンド情報を分析・発信中。役立つ裏技やおすすめ情報を分かりやすく紹介します。